
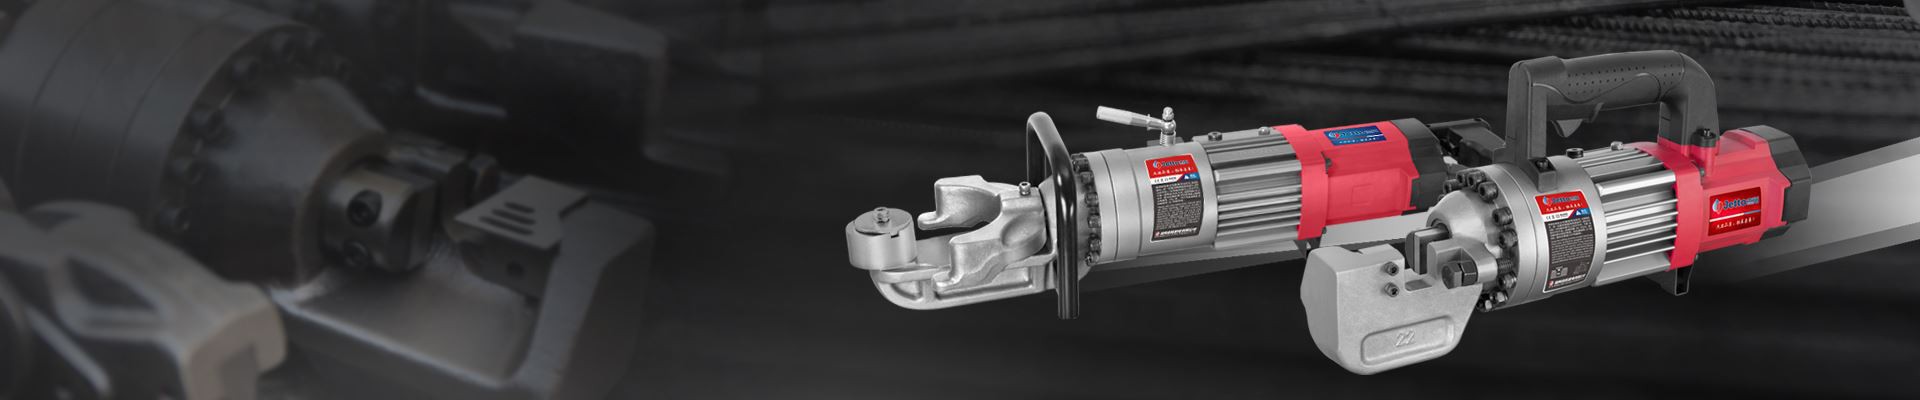
Порівняння різальних машин у країні та за кордоном: через низький технічний вміст різальних верстатів, легку імітацію та низький прибуток, виробники в основному зберігали статус-кво протягом десятиліть і не розвивалися швидко. Порівняно з зарубіжними аналогами є специфічні прогалини в наступних аспектах.
(1) Ексцентриситет ексцентричного валу іноземного різального верстата є відносно великим, наприклад, ексцентриситет японської вертикальної різальної машини становить 24 мм, тоді як вітчизняний, як правило, 17 мм. Здається, що це економить матеріали, а конструкція механізму відносно невелика, але це створює проблеми для користувачів і нелегко керувати. Тому що при різанні великих матеріалів на дрібні не потрібно міняти прокладку чи лезо, а іноді потрібно змінити кут.
(2) Рами іноземних різальних верстатів є зварними сталевими пластинами, а точність і шорсткість обробки деталей і компонентів, особливо процес термічної обробки, є чудовими, так що різальні машини більш стійкі до перевантажень, втомних руйнувань і знос, ніж побутові машини.
(3) Конструкція леза вітчизняної різальної машини є нерозумною, один болт закріплений, а товщина леза досить тонка. Товщина лез 40-ти і 50-го типу становить 17 мм; і зарубіжні країни всі закріплені подвійними болтами, товщиною 25-27 мм, тому іноземні леза знаходяться під напругою. З точки зору комплексної продуктивності, як-от життя і життя, вони перевершують китайські.
(4) Кількість різів за хвилину вітчизняних різальних машин невелика. У Китаї він зазвичай у 28-31 раз, а за кордоном у 15-20 разів вище, а максимум у 30 разів вище, а ефективність роботи висока.
(5) Іноземні моделі зазвичай мають напіввідкриту конструкцію, шестерні та підшипники змащуються мастилом, а діаметр валу колінчастого вала, втулка шатуна, сідло ножа і корпус, що обертається, змащуються тонким маслом вручну. Вітчизняні моделі мають три типи конструкцій: повністю відкриту, повністю закриту, напів-відкриту та напівзакриту-, і два типи методів змащування: змащування концентрованим тонким маслом і змащення розбризкуванням.
(6) Якість зовнішнього вигляду та загальна продуктивність вітчизняних різальних верстатів не є задовільними; іноземні виробники, як правило, мають великі-виробництва, готові інвестувати в технічне обладнання та мають високий рівень автоматизованого виробництва, утворюючи повну систему контролю якості. Зокрема, постійно покращується якість зовнішнього вигляду. Зовнішнє покриття штампується і формується за один раз, а фарба обробляється розпиленням фарби для випічки. Хоча деякі вітчизняні виробники мають довгу історію виробництва, жоден з них не сформував масштаби. Крім того, обладнання старіє, процес обробки вимагає фізичної сили та досвіду, а виробничий процес був послідовним протягом десятиліть, тому якість зовнішнього вигляду груба, а зовнішній вигляд поганий.


